一、衔接段为什么容易卡料
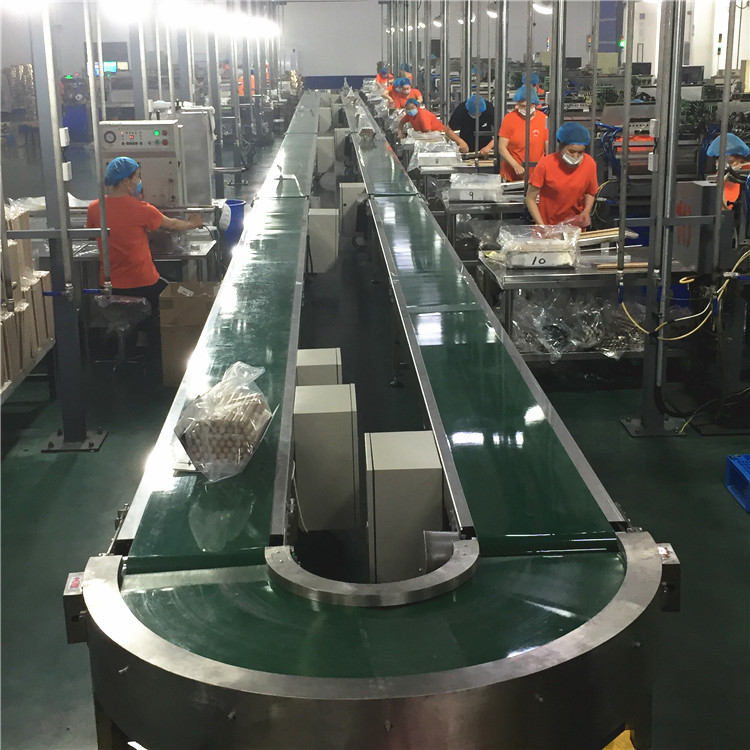
辊筒线和皮带线接驳,看着只是两台设备摆在一起,实际上高度差、速度差、接缝间隙任何一个没调好,箱子到这儿就会卡住或翻倒。常见症状:货件在接缝处顿一下、箱子斜着进入皮带线、轻件卡在间隙里。安装时把衔接段当成一整段设备来调,而不是两段各调各的。整机安装的基础步骤见辊筒输送机安装与调试指南。
二、高度差与接缝间隙
辊筒上表面与皮带面高度差控制在2毫米以内,宁可皮带略高半毫米,也不要辊筒高。接缝间隙按货物底面短边算,间隙小于短边尺寸的三分之一。比如底面200毫米的箱子,间隙控制在60毫米以内。超过就加一块过渡板,板面打磨光滑、两端做圆角,避免刮到纸箱。
三、找平怎么做
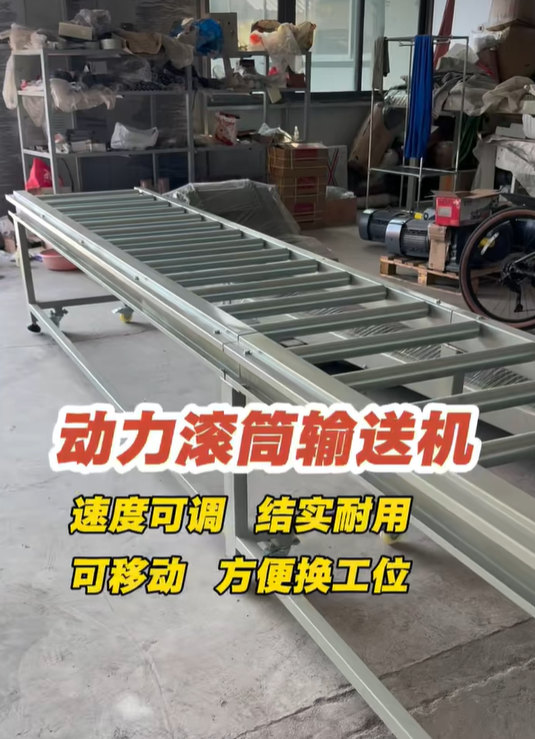
先把辊筒线的可调地脚逐条调平,用水平尺沿辊筒上表面横向和纵向各测一遍,再调皮带线。两段都调平后,用一根直尺横跨接缝,看是否贴合。地面沉降或脚杯松动会让找平失效,交付后第一次满负荷运行要复测一遍。地基和支腿要求见动力辊筒输送机。
四、护栏与导向的安装位置
护栏不是贴着货物装,而是留出货件宽度的方向余量。两侧护栏内净宽取货物最大宽度加20到40毫米,太紧会蹭箱、太松会歪斜。接缝前后各300毫米是导向的关键区,这段护栏要做成喇叭口,入口宽、出口收,把货件顺势导正。护栏内侧贴缓冲条,降低撞击噪声。
五、速度与张紧的联合调试
皮带线速度建议略高于辊筒线(约5%到10%),让货件被皮带拉过去,而不是靠惯性滑过去。速度差太大会拉歪箱子。调试顺序:先空载点动,再单件试过,最后连续带料试运行。带面跑偏和打滑按张紧装置调整步骤处理,调完当天和次日各复核一次。
六、装完的验收清单
逐项确认:接缝高度差、护栏净宽、导向喇叭口、皮带张紧、地脚锁紧、急停按钮位置、清理口是否好开。拿几件真实的货物连续跑20分钟,看有没有顿挫、歪斜、卡滞。现场安装和验收拿不准的,可以联系我们上门调试,电话 188-0536-5955。
本文关键词:辊筒输送带怎么安装,辊筒输送线安装,皮带线过渡,护栏找平,输送机调试